Industrial Hose Assembly hingga 12 Inci dengan Radial Crimping Graha Selang
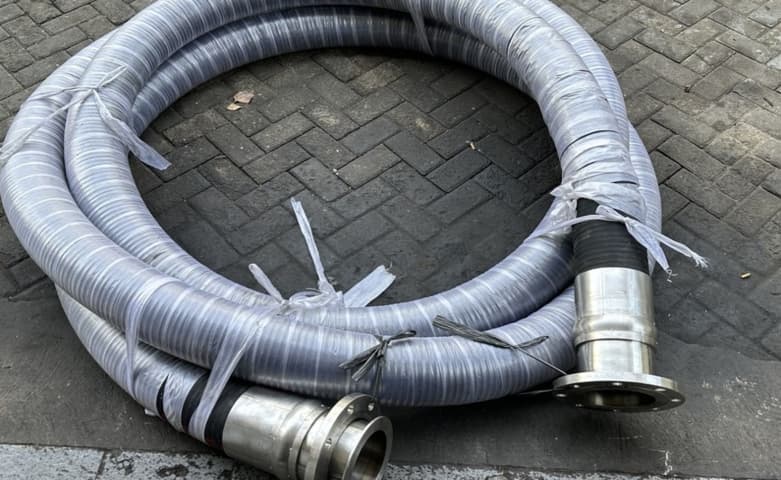
Graha Selang melayani industrial hose assembly hingga 12 inci menggunakan radial crimping untuk kombinasi selang dan sambungan yang sesuai. Layanan ini ditujukan bagi kebutuhan pabrik dan proyek yang memerlukan selang diameter besar dengan flange, camlock, atau sambungan lain yang cocok dengan instalasi.
Radial crimping membantu mengendalikan ukuran akhir pengepresan dan penanganan flange besar yang sesuai kapasitas mesin. Selang, sambungan dan selongsong press direncanakan sebagai satu rakitan.
Apa yang Dimaksud Industrial Hose Assembly
Industrial hose assembly adalah selang industri yang sudah dilengkapi sambungan pada ujung-ujungnya. Rakitan dapat menghubungkan pompa dengan tangki, truk tangki dengan jalur penerimaan, atau dua bagian instalasi yang membutuhkan sambungan fleksibel.
Contoh kebutuhannya mencakup transfer BBM, bahan kimia, slurry atau campuran cairan dan padatan, serta semen dan material curah. Setiap media membutuhkan badan selang yang tepat. Setelah itu, jenis sambungan dipilih agar rakitan dapat terpasang pada peralatan pelanggan.
Pada diameter besar, rencanakan panjang rakitan, arah flange, ruang tekukan dan penopang agar pemasangan tidak memaksa posisi selang.
Mengenal Bagian yang Dipress
Stem adalah bagian fitting yang masuk ke dalam selang. Ferrule merupakan selongsong logam di bagian luar yang dipress untuk mengikat selang terhadap stem. Die adalah rahang atau cetakan mesin yang membentuk ferrule selama proses.
Ukuran ketiga bagian tersebut harus cocok dengan konstruksi selang. Ketebalan dinding, lapisan dalam, serta penguat selang ikut memengaruhi pemilihan komponen. Dua selang dengan diameter dalam sama tidak otomatis menggunakan ferrule atau parameter crimp yang sama.
Cara Kerja Radial Crimping
Pada radial crimping, beberapa segmen die bergerak menuju pusat dan menekan ferrule dari sekelilingnya. Pengaturan mesin dan die dipilih untuk menghasilkan diameter luar akhir yang ditetapkan bagi kombinasi rakitan tersebut.
Setelah pengepresan, diameter hasil diukur dan dibandingkan dengan rentang toleransi yang diizinkan. Pengukuran di beberapa posisi membantu memeriksa ukuran serta kebulatan hasil.
Rakitan ditempatkan pada kepala mesin. Proses ini tidak mengharuskan ferrule ditarik sepanjang cetakan reduksi tetap. Pada koneksi dan flange besar yang dapat dimuat mesin, karakter tersebut membantu pengaturan posisi selama pengerjaan.
Cara Kerja Press Tarik atau External Swaging
Pada jenis external swaging yang sering disebut press tarik, rakitan fitting dan ferrule didorong atau ditarik melalui die reduksi. Diameter ferrule berkurang saat melewati cetakan, sehingga badan selang terkompresi terhadap stem.
Swaging merupakan metode perakitan yang sah untuk sistem komponen yang dirancang menggunakannya. Pemilihan metode mengikuti konstruksi hose dan coupling. Perbandingan berikut menjelaskan prosesnya tanpa menyimpulkan mutu hanya dari bekas permukaan.
| Aspek | Radial crimping | Press tarik / external swaging |
| Gerakan pembentukan | Segmen die menutup ke arah pusat | Ferrule bergerak melalui die reduksi |
| Penempatan rakitan | Ujung rakitan diposisikan pada kepala mesin | Rakitan bergerak mengikuti jalur dorong atau tarik |
| Pembentukan diameter | Dikendalikan melalui kombinasi die dan pengaturan mesin | Dibentuk melalui cetakan serta prosedur swaging |
| Penanganan flange besar | Tidak perlu menarik ferrule sepanjang die tetap | Memerlukan ruang dan penanganan untuk gerakan melalui die |
| Pemeriksaan hasil | Diameter, toleransi, kebulatan, posisi komponen | Diameter, toleransi, kebulatan, posisi komponen |
| Dasar mutu | Komponen, parameter dan hasil yang memenuhi ketentuan | Komponen, parameter dan hasil yang memenuhi ketentuan |
Keunggulan Layanan Radial Crimping Graha Selang
Diameter akhir mempunyai acuan yang terukur
Acuan dimensi membuat hasil press dapat diperiksa dan spesifikasinya dapat dicatat untuk pengadaan ulang. Pemeriksaan mencakup ukuran hasil, bukan hanya kerapatan atau kehalusan ferrule.
Penanganan koneksi besar lebih terarah
Penempatan rakitan pada kepala mesin memungkinkan pengepresan radial tanpa menarik ferrule sepanjang fixed die. Ini merupakan manfaat proses untuk komponen besar yang sesuai mesin dan tooling. Penopang tetap diperlukan untuk menjaga posisi serta menangani berat rakitan.
Custom ferrule dan flange direncanakan bersama selang
Graha Selang melayani kebutuhan custom fitting, ferrule, dan flange. Nilainya bagi pelanggan adalah bentuk sambungan dapat dibahas bersama media, ukuran selang, dan instalasi tujuan. Contohnya, rakitan harus cocok dengan flange pompa pada satu ujung dan sambungan tangki pada ujung lainnya.
Flange dengan ukuran nominal sama belum tentu memiliki pola baut yang sama. Gambar teknik, ukuran flange lama, atau sampel membantu menentukan bentuk sambungan yang dibutuhkan. Kebutuhan camlock maupun male NPT dapat dibahas dengan memperhatikan media, ukuran dan batas kerja rakitan.
Kebutuhan proyek dibahas sejak perencanaan
Identitas rakitan, data komponen, pemeriksaan dimensi, dan persyaratan pengujian dapat diselaraskan dengan kebutuhan proyek. Hal ini membantu pelanggan menentukan dokumen yang harus diterima bersama barang, termasuk bila diperlukan penandaan untuk memudahkan penelusuran dan penggantian berikutnya.
Pengendalian Rakitan dari Awal hingga Pemeriksaan Hasil
- Meninjau aplikasi, termasuk media, suhu, tekanan atau vakum, ukuran, panjang, dan gerakan selang
- Memilih kombinasi hose, stem, ferrule, flange, dan tooling yang sesuai
- Memeriksa panjang pemasukan stem serta posisi komponen sebelum crimping
- Melakukan radial crimping dengan parameter untuk kombinasi tersebut
- Mengukur hasil, memeriksa kondisi rakitan, dan memenuhi pengujian serta dokumentasi yang dipersyaratkan
Jenis dan parameter pengujian mengikuti sistem produk serta ketentuan operator atau proyek. Tidak digunakan satu tekanan uji untuk semua selang.
Mengapa Under-Crimp dan Over-Crimp Perlu Dihindari
Under-crimp terjadi ketika pengepresan kurang dari kebutuhan yang ditentukan, misalnya diameter akhir masih di atas batas toleransi. Ikatan sambungan dapat menjadi tidak memadai dan meningkatkan risiko fitting bergeser atau terlepas saat digunakan.
Over-crimp berarti pengepresan berlebihan, misalnya diameter akhir berada di bawah batas yang diizinkan. Kondisi ini dapat merusak bagian rakitan. Jenis kerusakan internal tidak dapat dipastikan hanya dari foto luar; hasil di luar spesifikasi perlu ditolak atau ditangani melalui evaluasi teknis yang berlaku.
Karena itu, bekas rahang atau goresan permukaan bukan satu-satunya dasar penilaian. Kecocokan komponen, ukuran hasil, dan persyaratan pemeriksaan memberikan informasi yang lebih berguna.
Batas Tekanan Berlaku untuk Rakitan Lengkap
Rating tekanan badan selang tidak otomatis menjadi rating rakitan setelah dipasang fitting. Komponen pembatas, metode pemasangan, media, suhu, dan kondisi kerja menentukan batas penggunaan keseluruhan. Batas rakitan tidak boleh melampaui komponen pembatas dan dapat lebih rendah sesuai ketentuan sistemnya.
Sebagian hose memakai sambungan terintegrasi atau metode pemasangan lain dari pabrikan. Kapasitas mesin tidak berarti seluruh jenis hose dapat dicrimp.
Crimping 12 Inci dan Rakitan hingga 24 Inci
Graha Selang menyediakan crimping selang industri hingga 12 inci serta rakitan coupled/flanged hingga 24 inci. Coupled/flanged berarti rakitan dengan coupling atau flange melalui metode yang sesuai konstruksinya. Ukuran 24 inci tidak dinyatakan sebagai kapasitas crimping.
Layanan Industrial Hose Assembly Graha Selang
Untuk kebutuhan industrial hose assembly Graha Selang, kirim jenis media, ukuran selang, foto atau gambar sambungan, dan lokasi pengiriman. PT Graha Selang Perkasa membantu membahas rakitan untuk kebutuhan pabrik dan proyek di seluruh Indonesia.